Kleje na gorąco rodzaje: EVA, PO, PA, średnice i dobór
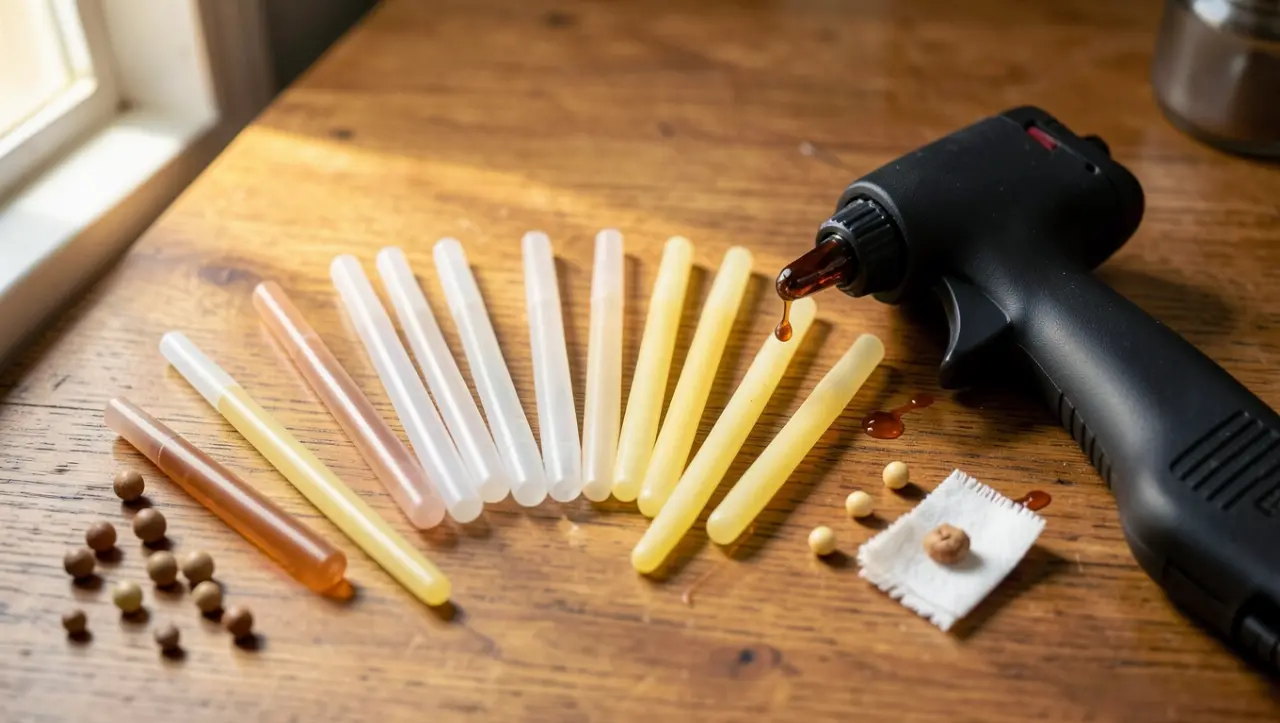
Kleje na gorąco (termotopliwe, hot melt) dzieli się przede wszystkim według bazy chemicznej. EVA to klej uniwersalny, PO (poliolefinowy) ma najwyższą przyczepność, także do PP i PE, a PA (poliamidowy) najlepiej znosi temperaturę i chemię. W przemyśle stosuje się też kleje poliuretanowe reaktywne i kauczukowe. Drugi podział dotyczy wkładu i pistoletu: średnicy (najczęściej 7 mm do precyzyjnych prac oraz 11-12 mm do warsztatu) i temperatury, od ok. 130°C dla materiałów wrażliwych na ciepło do ok. 190-200°C w klejach standardowych. Do rękodzieła i domowych napraw zwykle wystarcza EVA, do trudnych tworzyw lepszy jest PO, a do elektroniki i miejsc, które się nagrzewają, PA.
- Jakie są rodzaje klejów na gorąco według bazy chemicznej?
- Który klej na gorąco jest najmocniejszy?
- Jakie średnice i formy wkładów klejowych są dostępne?
- Klej niskotemperaturowy czy wysokotemperaturowy?
- Rodzaje klejów na gorąco według przeznaczenia i koloru
- Co można kleić klejem na gorąco?
- Do czego nie klei się klej na gorąco?
- Najczęstsze błędy przy klejeniu na gorąco i zasady bezpieczeństwa
- Jak wybrać rodzaj kleju na gorąco: lista kontrolna
Jakie są rodzaje klejów na gorąco według bazy chemicznej?
Podstawowe rodzaje klejów termotopliwych to EVA, PO i PA, a w zastosowaniach przemysłowych także poliuretanowe reaktywne i kauczukowe. Baza decyduje o przyczepności, elastyczności spoiny i temperaturze, w której spoina zaczyna mięknąć.
Według zestawienia klejów termotopliwych Ataszek spoina z kleju EVA mięknie przy 80-85°C, z kleju PO przy ok. 90°C, a z poliamidu przy 110-120°C. To inna wielkość niż temperatura aplikacji: opisany tam klej PO (ATK 115) nakłada się w 140-180°C, ale gotowa spoina nie powinna stale pracować powyżej 50°C.
Kleje EVA: uniwersalne do domu, rękodzieła i pakowania
EVA, czyli kopolimer etylenu i octanu winylu, to najczęstsza baza wkładów uniwersalnych. Daje czystą, elastyczną spoinę, szybko wiąże i sprawdza się przy montażu ogólnym, pakowaniu, dekoracjach, florystyce, papierze i kartonie. Poradnik kb.pl o klejach na gorąco wymienia EVA jako skład klejów uniwersalnych do tworzyw sztucznych, kartonu i tkanin i podaje dla nich temperaturę topnienia ok. 180-220°C.
Ograniczenie: EVA słabiej trzyma się trudnych tworzyw niż klej poliolefinowy. Przezroczyste wkłady EVA wybiera się tam, gdzie spoina ma być mało widoczna, np. przy jasnych materiałach i florystyce.
Kleje PO (poliolefinowe): do trudnych tworzyw i metalu
Klej PO to poliolefina modyfikowana żywicami syntetycznymi. Ma podwyższoną adhezję do podłoży, z którymi EVA radzi sobie gorzej: PP, PE i metali, a spoina pozostaje elastyczna i odporna na naprężenia. Dla kleju ATK 115 podano temperaturę aplikacji 140-180°C (maks. 190°C), czas wiązania 3-5 s i czas na pozycjonowanie do 20 s.
Kb.pl zalicza kleje poliolefinowe do klejów przemysłowych i wskazuje je do tworzyw PCV, PE i PP, elementów metalowych, a nawet prefabrykatów betonowych. Ograniczenia z opisu kleju PO: brak odporności na zanurzenie w wodzie oraz na stały kontakt z benzyną i olejami.
Kleje PA (poliamidowe): odporność na temperaturę i chemię
Poliamid to baza o najwyższej odporności temperaturowej i chemicznej spośród trzech podstawowych grup. Opisany klej poliamidowy ma punkt mięknienia 110-120°C, pracuje w ok. 200°C, ma przy tej temperaturze lepkość 12 000 cps i daje 30-40 s czasu pracy. Spoina jest twarda i sztywna, dlatego ten klej trafia głównie do elektroniki i miejsc pracujących w podwyższonej temperaturze.
Kb.pl dodaje, że kleje poliamidowe nie ulegają uszkodzeniu podczas zmywania i znoszą bardzo niskie temperatury. Nie są jednak przeznaczone do długotrwałego działania wilgoci.
Kleje poliuretanowe reaktywne: przemysł i motoryzacja
Kleje poliuretanowe na gorąco zawierają poliuretany reaktywne i po rozgrzaniu długo pozostają płynne, dlatego według kb.pl najczęściej stosuje się je w branży motoryzacyjnej. Opis klejów do pistoletów w sklepie Mensura wymienia też przemysł meblarski, stolarski, opakowaniowy i obuwniczy, ale zaznacza ograniczenia: kontakt z żywnością, produkty narażone na wysokie temperatury oraz zagrożenie dla zdrowia przy niewłaściwym stosowaniu i składowaniu.
Kleje kauczukowe, czyli wiecznie żywe
Kleje wiecznie żywe produkuje się na bazie kauczuku termoplastycznego. Nie wiążą do końca, więc przyklejony element da się łatwo odkleić; kb.pl jako typowe zastosowanie podaje pakowanie przesyłek. Mensura podaje dla klejów kauczukowych temperaturę podgrzewania ok. 150-180°C.
| Rodzaj (baza) | Typowe zastosowania | Parametry podane w źródłach | Ograniczenia |
|---|---|---|---|
| EVA | rękodzieło, papier, karton, tkaniny, florystyka, pakowanie | punkt mięknienia 80-85°C | słabsza adhezja do PP, PE i trudnych tworzyw |
| PO (poliolefina) | PP, PE, PVC, metal, pianki, tkaniny | aplikacja 140-180°C (maks. 190°C), mięknienie ok. 90°C, wiązanie 3-5 s | praca ciągła do 50°C, bez zanurzenia w wodzie, bez stałego kontaktu z benzyną i olejami |
| PA (poliamid) | elektronika, miejsca nagrzewające się | mięknienie 110-120°C, praca w ok. 200°C, czas pracy 30-40 s | twarda, sztywna spoina, nie do długotrwałej wilgoci |
| Poliuretanowe reaktywne | motoryzacja, meble, obuwie | brak porównywalnych danych w źródłach | kontakt z żywnością, ryzyko przy złym stosowaniu i składowaniu |
| Kauczukowe (wiecznie żywe) | pakowanie przesyłek | podgrzewanie ok. 150-180°C | niepełne wiązanie, element da się odkleić |
Który klej na gorąco jest najmocniejszy?
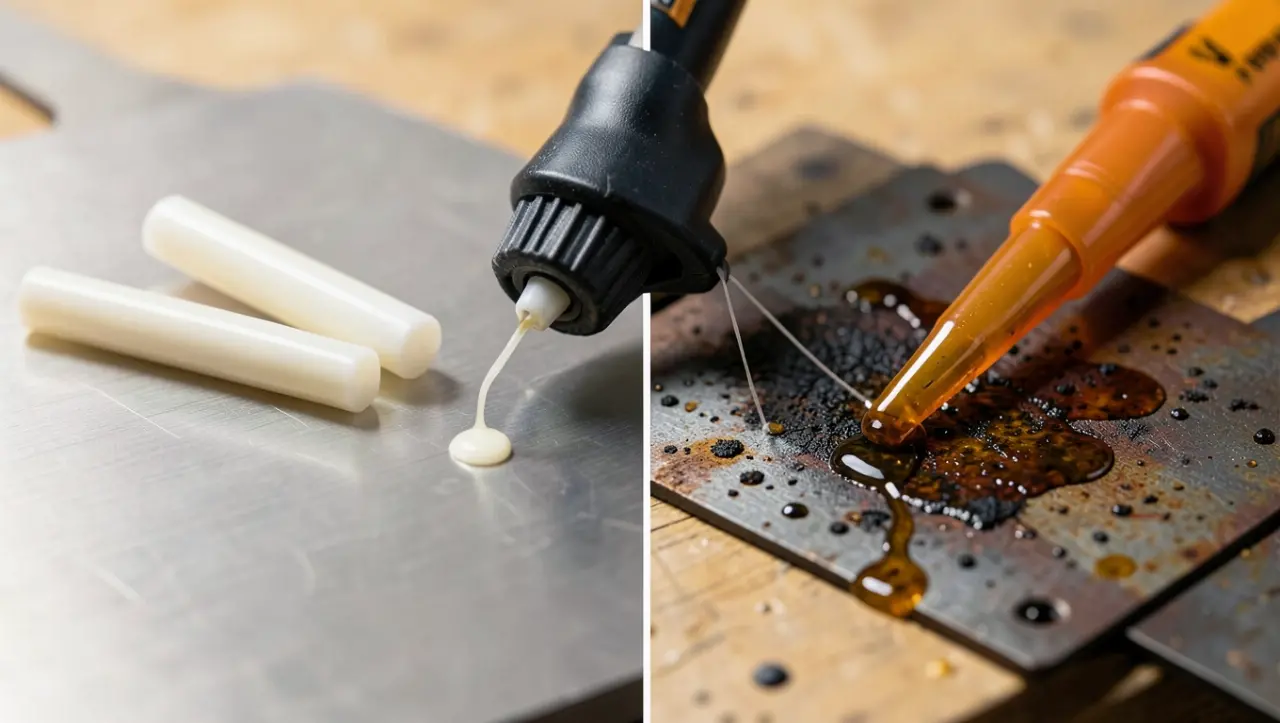
Najwyższą przyczepność, także do trudnych tworzyw PP i PE oraz do metalu, mają kleje PO (poliolefinowe), a najwyższą odporność na temperaturę i chemię kleje PA (poliamidowe). Nie ma jednego zwycięzcy: w praktyce najmocniejszy jest klej dobrany do materiału i do temperatury, w jakiej spoina będzie pracować.
- Do większości domowych zadań EVA jest bezpiecznym wyborem; PO wybierz, gdy EVA nie trzyma tworzywa lub metalu.
- PA sprawdza się tam, gdzie inne bazy miękną, ale jego spoina jest sztywna. Przy elementach, które mają się zginać, lepsza jest elastyczna spoina EVA lub PO.
- Rapid zaznacza, że wkłady specjalne do konkretnego materiału (np. tekstyliów, drewna, PVC) zapewniają lepsze wiązanie niż uniwersalne.
- Klej na gorąco klei metal pomocniczo, do mocowania i pozycjonowania, ale nie zastępuje klejów konstrukcyjnych.
Na zewnątrz żaden klej termotopliwy nie jest dobrym wyborem, bo nie jest przeznaczony do stałej ekspozycji na warunki atmosferyczne. Do takich zastosowań Ataszek wskazuje kleje silikonowe lub MS polimer.
Jakie średnice i formy wkładów klejowych są dostępne?
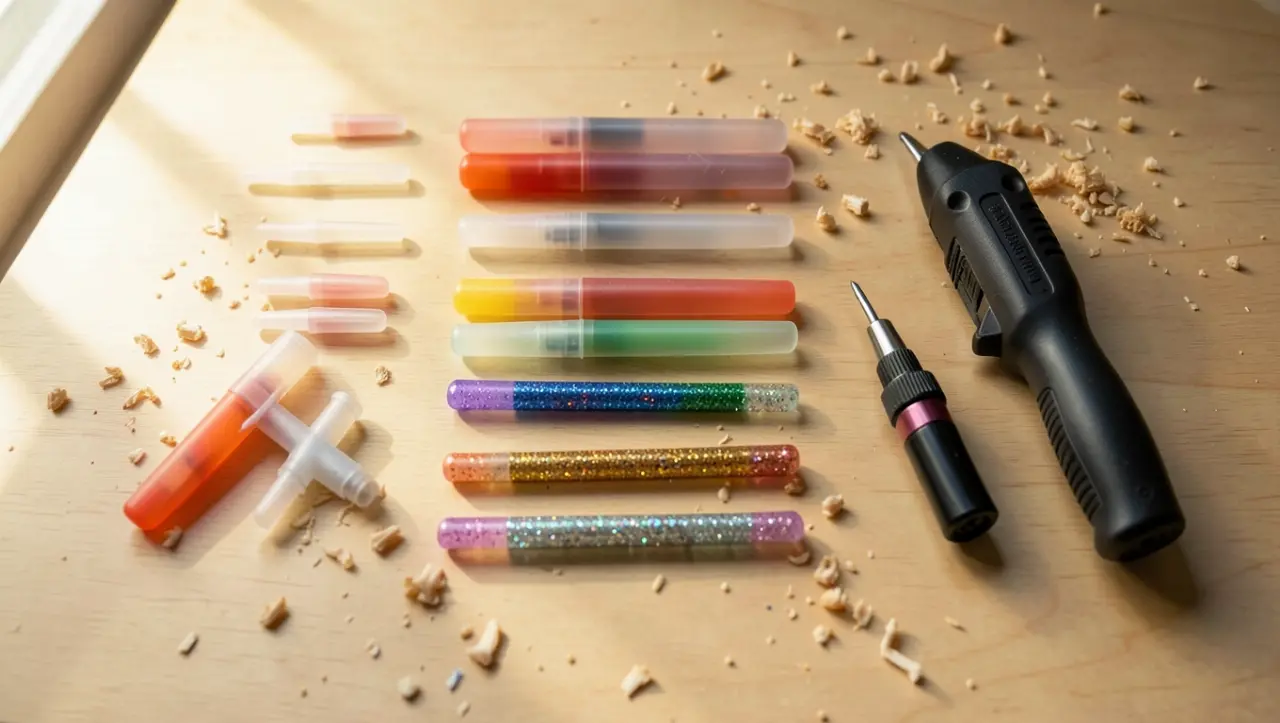
Najczęściej spotkasz wkłady o średnicy 7 mm (mini, do precyzyjnych prac) oraz 11 mm i 12 mm (warsztat, naprawy, montaż). Średnicę zawsze dobiera się do pistoletu: poradnik PAYBACK o kleju na gorąco wymienia wkłady 7, 8, 11, 12 i 20 mm i ostrzega, że zbyt cienkie wypadają z urządzenia, a zbyt grube nie zmieszczą się w szczelinie.
Kb.pl jako najpopularniejsze wskazuje 8 i 11 mm, a obok nich rzadsze 7, 9, 10 i 12 mm. Dział klejenia na gorąco w Sklepie dla Kreatywnych podaje, że pistolety najczęściej obsługują 7 mm lub 11 mm. Różnice wynikają z oferty poszczególnych sklepów, dlatego przed zakupem sprawdź oznaczenie na pistolecie lub w instrukcji.
| Średnica lub forma | Do czego | Uwagi ze źródeł |
|---|---|---|
| 7-8 mm | dekoracje, modele, drobne elementy, rękodzieło | wąska strużka i małe zużycie kleju |
| 11-12 mm | naprawy domowe, warsztat, mocowanie, instalacja | wkłady 12 mm występują w wersji krótkiej i długiej, do instalacji w dużych paczkach |
| 20 mm | wymieniany w ofercie sklepów obok mniejszych średnic | źródła nie opisują szczegółowo jego zastosowań |
| wkłady owalne | materiały wrażliwe na ciepło | praca w temperaturze do 130°C |
| granulat | linie produkcyjne | topiony w dużych zbiornikach i podawany przez dysze |
Długość i opakowanie to kolejne warianty. Ataszek sprzedaje sztyfty 11 mm o długości ok. 30 cm, a w katalogu wkładów kammar24 są m.in. wkłady Ø7,5 x 150 mm oraz Ø11,2 x 200 mm i 300 mm, w opakowaniach od 100 g do 5 kg. Według PAYBACK wkłady pakuje się zwykle po 6-12 sztuk albo sprzedaje na wagę.
Klej niskotemperaturowy czy wysokotemperaturowy?
Klej niskotemperaturowy (ok. 130°C) wybierz do materiałów wrażliwych na ciepło, takich jak styropian, jedwab, balony i szkło. Do pozostałych prac stosuje się wkłady standardowe, nakładane w ok. 140-200°C zależnie od kleju; temperatura musi pasować i do wkładu, i do pistoletu.
Przewodnik po klejach Rapid opisuje wkłady owalne do materiałów wrażliwych na ciepło, pracujące w temperaturze do 130°C, oraz cienkie wkłady 7 mm do precyzyjnych dekoracji i modeli. Te same podziały widać w nazwach produktów, np. Steinel Universal 190st i Low Melt 130st w ofercie kammar24 czy pistolet niskotemperaturowy 140°C w Sklepie dla Kreatywnych. Spotyka się też wkłady oznaczone jako Dual Melt lub Dual Temp; przed zakupem sprawdź w instrukcji, w jakiej temperaturze pracuje Twój pistolet.
Temperatura wpływa na jakość spoiny. Według Ataszek zbyt niska daje gęsty, słabo rozlewający się klej i słabe wiązanie, a zbyt wysoka skraca czas na ustawienie elementów i może uszkodzić wrażliwe materiały.
Rodzaje klejów na gorąco według przeznaczenia i koloru
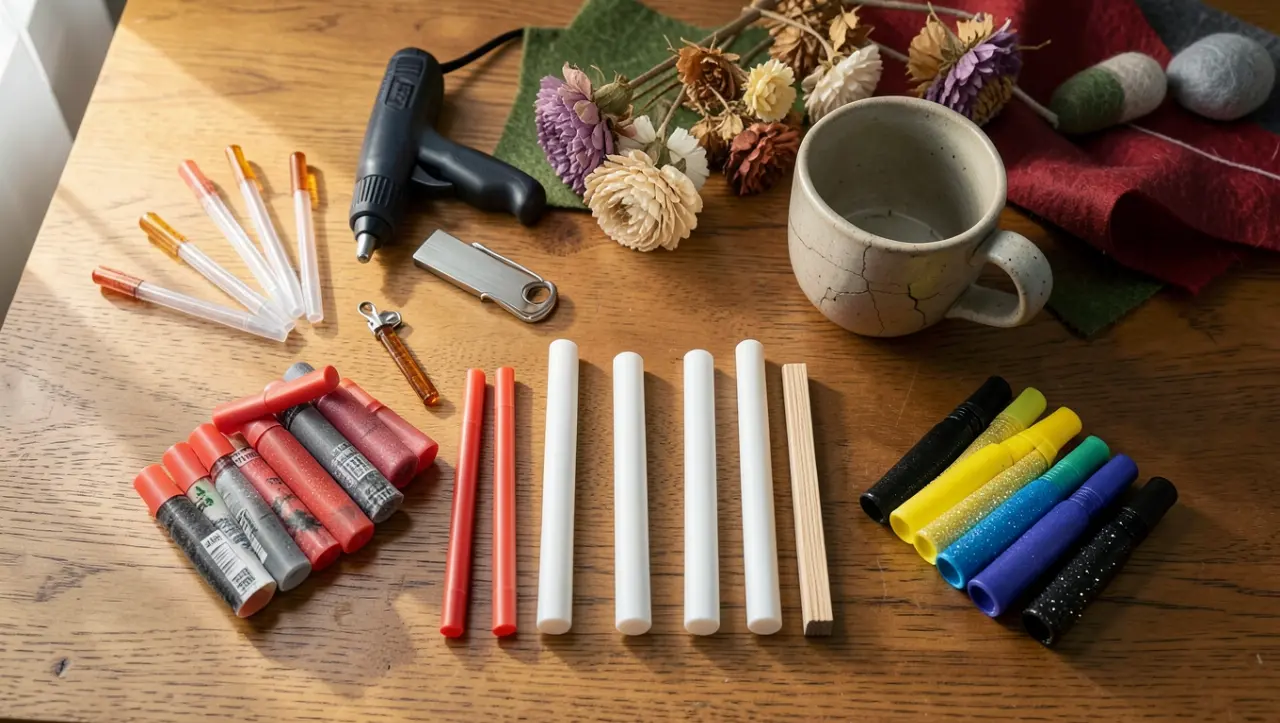
Poza bazą wkłady dzieli się według zadania (rękodzieło, naprawy, instalacja), według materiału (uniwersalne i specjalne) oraz według koloru. Kolor ma głównie znaczenie estetyczne, ale w ofercie producentów często idzie w parze z konkretną bazą.
Podział według zastosowania
- Majsterkowanie i rękodzieło: klej uniwersalny oraz kolorowy do dekoracji, wkłady 7 mm i owalne niskotemperaturowe.
- Mocowanie i naprawa: kable, buty, porcelana; klej uniwersalny biały, czarny lub przezroczysty oraz specjalny do tekstyliów, drewna, PVC i kabli; wkłady 12 mm, krótkie i długie.
- Instalacja: większe projekty, np. listwy podłogowe, panele, futryny, kable i zaklejanie kartonów; wkłady 12 mm w dużych paczkach.
Rapid wymienia listwy podłogowe i panele, ale nie opisuje klejenia całej podłogi do podłoża. Jeśli to jest Twoje zadanie, zajrzyj do poradnika o tym, jak wygląda klejenie deski podłogowej.
Podział według materiału
- Uniwersalne: kable telefoniczne, przewody elektryczne, skóra, tworzywa sztuczne i plastik.
- Do drewna i papieru: surowe drewno, sklejka, płyty, tektura i karton; nie wnikają głęboko w powierzchnię, ale dobrze wiążą elementy.
- Do ceramiki i szkła: biżuteria, koraliki, cekiny i większe kamienie.
- Do metalu: wymagają wysokiej temperatury, ale dają mocne i szczelne połączenia.
- Specjalne: kammar24 oferuje wkłady opisane jako do kartonu, drewna oraz ceramiki i kamienia, a Sklep dla Kreatywnych wkłady do tkanin i gumy.
Kolory wkładów
Najpopularniejszy jest klej przezroczysty, który według PAYBACK można po wystygnięciu pomalować. Do wyboru są też wkłady białe, czarne, pastelowe, srebrne, złote i brokatowe. Czarny klej maskuje spoinę na ciemnych podłożach; w ofercie Ataszek ma on dobrą adhezję do szkła i ceramiki, klej PO jest mleczny, a poliamidowy bursztynowy. Spoina z kleju na gorąco jest dość gruba, więc przy bardzo delikatnych projektach może być widoczna.
Co można kleić klejem na gorąco?
Klejem na gorąco skleisz drewno i materiały drewnopochodne, większość tworzyw sztucznych, tkaniny, filc i pianki, papier i karton, szkło, ceramikę oraz, pomocniczo, metal. Trudne tworzywa (PP, PE) wymagają kleju PO, a styropian i inne materiały wrażliwe na ciepło kleju niskotemperaturowego.
- Drewno, fornir, MDF, HDF, sklejka, listwy, elementy stolarskie: klej do drewna lub klej PO.
- PVC, ABS, polistyren, akryl: klej uniwersalny; PP i PE: klej PO. Gładkie powierzchnie zmatuj przed klejeniem.
- Tkaniny, filc, pianki PUR, PE i EVA: klej PO tworzy elastyczną spoinę, która nie uszkadza pianki i nie kruszy się przy zginaniu.
- Papier, karton, tektura, scrapbooking: wystarczy klej EVA.
- Szkło i ceramika: klej o dobrej adhezji do tych podłoży; przy szkle wrażliwym na temperaturę wkład niskotemperaturowy.
- Metal: pomocniczo, do mocowania i pozycjonowania; podgrzanie metalu przed klejeniem poprawia rozpływ kleju i przyczepność.
- Styropian, jedwab, balony: klej niskotemperaturowy.
- Beton i kamień: kb.pl wymienia prefabrykaty betonowe przy klejach poliolefinowych, a Mensura beton i kamień wśród możliwych podłoży.
Klej wiąże w kilka sekund, a przedmiot według PAYBACK nadaje się do użytku po 2-5 minutach, gdy klej wystygnie. Przy drewnie źródła mówią o elementach stolarskich, listwach i sklejce; jeśli chodzi o pękniętą lub odspojoną deskę w podłodze, zajrzyj do poradnika naprawa deski podłogowej.
Do czego nie klei się klej na gorąco?
Klej na gorąco nie nadaje się do gumy silikonowej, PTFE (teflonu) i POM (poliacetalu) ani do powierzchni stale zanurzonych w wodzie. Słabo trzyma się też gładkich tworzyw i metali, jeśli przed klejeniem nie zostaną zmatowione i odtłuszczone.
- Miejsca stale nagrzewające się: spoina z kleju PO nie powinna pracować ciągle powyżej 50°C, a EVA mięknie przy 80-85°C.
- Elementy na zewnątrz, stale narażone na pogodę i wilgoć.
- Stały kontakt z benzyną i olejami (dotyczy kleju PO).
- Materiały wrażliwe na ciepło klejone wkładem wysokotemperaturowym: mogą się uszkodzić.
- Bardzo gładkie, śliskie powierzchnie i mocno nagrzewające się elementy: najpierw zrób próbę; przy papierze i tekturze czasem lepszy będzie klej poliwinylowy.
Jakie są rodzaje klejów poza klejami na gorąco?
Gdy klej termotopliwy nie wystarcza, źródła wskazują inne grupy: kleje silikonowe i MS polimer do zastosowań zewnętrznych, kleje konstrukcyjne do połączeń konstrukcyjnych metalu, klej poliwinylowy do papieru i tektury oraz kleje montażowe. To nie jest pełna klasyfikacja klejów, tylko alternatywy, które pojawiają się tam, gdzie hot melt ma ograniczenia. Nazwa silikon do pistoletu to potoczne określenie kleju termotopliwego w sztyftach, a nie silikonu.
Najczęstsze błędy przy klejeniu na gorąco i zasady bezpieczeństwa
Większość słabych spoin wynika z przygotowania i aplikacji, a nie z jakości kleju: brudnej powierzchni, niedogrzanego pistoletu i zbyt długiego czekania przed złożeniem elementów.
- Brak odtłuszczenia: tłuszcz, kurz i wilgoć obniżają adhezję; przetrzyj powierzchnię alkoholem izopropylowym.
- Praca przed nagrzaniem: kb.pl zaleca odczekać ok. 5 minut. Zbyt wczesne klejenie oznacza powolny wypływ i słabe połączenie.
- Przekroczony czas otwarty: łącz elementy w ciągu 20 s (klej PO ATK 115) lub 30 s (przezroczysty EVA ATK TRANSPARENT).
- Wychładzanie spoiny wodą lub dmuchawą: klej ma stygnąć naturalnie, żeby osiągnąć pełną wytrzymałość.
- Brak próby: przy nowym materiale sprawdź przyczepność na niewidocznym fragmencie.
- Klejenie materiałów niezalecanych: PTFE, silikon, POM i powierzchnie zanurzone w wodzie wymagają innej technologii.
Bezpieczeństwo: pistolet rozgrzewa klej do wysokiej temperatury, często ok. 200°C. Odkładaj go na stojak lub nóżkę, zawsze w tej samej pozycji, i pilnuj, by metalowa końcówka z niczym się nie stykała, bo to chroni przed poparzeniami. Przy drobnym rękodziele sklepy oferują silikonowe nakładki na palce i silikonowe podkładki.
Jak usunąć klej na gorąco?
Z blatu usuń klej po ostygnięciu, zeskrobując go. Z ubrania zejdzie po lekkim podgrzaniu, np. suszarką lub żelazkiem; gdy kleju jest dużo albo nie chce zejść, użyj zmywacza do kleju i etykiet.
Jak wybrać rodzaj kleju na gorąco: lista kontrolna
- Sprawdź średnicę wkładów i temperaturę pracy swojego pistoletu w instrukcji lub na obudowie.
- Określ materiał: papier, karton, tkaniny i dekoracje to EVA; PP, PE i metal to PO; elektronika i miejsca nagrzewające się to PA.
- Przy styropianie, jedwabiu, balonach i delikatnym szkle wybierz wkład niskotemperaturowy.
- Porównaj temperaturę, w jakiej spoina będzie pracować, z punktem mięknienia bazy: EVA 80-85°C, PO ok. 90°C, PA 110-120°C.
- Wybierz kolor: przezroczysty do jasnych materiałów, czarny do maskowania spoin, kolorowy lub brokatowy do dekoracji.
- Dobierz opakowanie do ilości pracy: kilka sztuk do drobnych napraw, wkłady na wagę lub duże paczki do większych projektów.
- Wyklucz zastosowania, do których hot melt się nie nadaje: na zewnątrz, w wodzie, na silikonie, PTFE i POM.
