Laser do przecinarki do glazury jak wymienić i skalibrować w 15 minut
Kiedy tarcza tnie milimetr od zadanego kursu, a linia lasera wędruje gdzieś w stronę krawędzi płytki, frustracja sięga zenitu. Wystarczy jeden źle ustawiony promień, by zmarnować drogi gres albo dostać niechlujny rant na widocznej ścianie. Tymczasem laser do przecinarki do glazury da się wymienić i skalibrować samodzielnie, bez oddawania sprzętu do serwisu, w piętnaście minut spokojnej pracy.
- Kalibracja lasera w przecinarce do glazury krok po kroku
- Wymiana modułu lasera w przecinarce ręcznej - narzędzia i kolejność działań
- Typowe problemy z laserem w przecinarce do glazury i ich rozwiązania
- Konserwacja lasera w przecinarce do glazury - jak uniknąć ponownej awarii
Kalibracja lasera w przecinarce do glazury krok po kroku
Zanim sięgniesz po śrubokręt, wyznacz płaszczyznę odniesienia. Połóż przecinarkę na stabilnym stole warsztatowym, dociśnij stopą nóżki antypoślizgowe i ustaw ją tak, by prowadnica biegnąca równolegle do tarczy tworzyła linię prostą widoczną na odcinku minimum metra. To kluczowe, bo każde skrzywienie bryły kadłuba przenosi się potem na błąd lasera, niezależnie od jakości samego modułu optycznego.
Włącz urządzenie, włóż świeże ogniwa i pozwól diodzie LED pracować przez około trzydzieści sekund. Dioda laserowa potrzebuje krótkiej stabilizacji termicznej, bo zaraz po uruchomieniu jej długość fali dryfuje o 2-3 nanometry, co przy kilkumetrowym zasięgu potrafi zepchnąć plamkę nawet o milimetr. Po minucie promień osiąga parametry katalogowe i dopiero wtedy zaczyna się prawdziwa kalibracja.
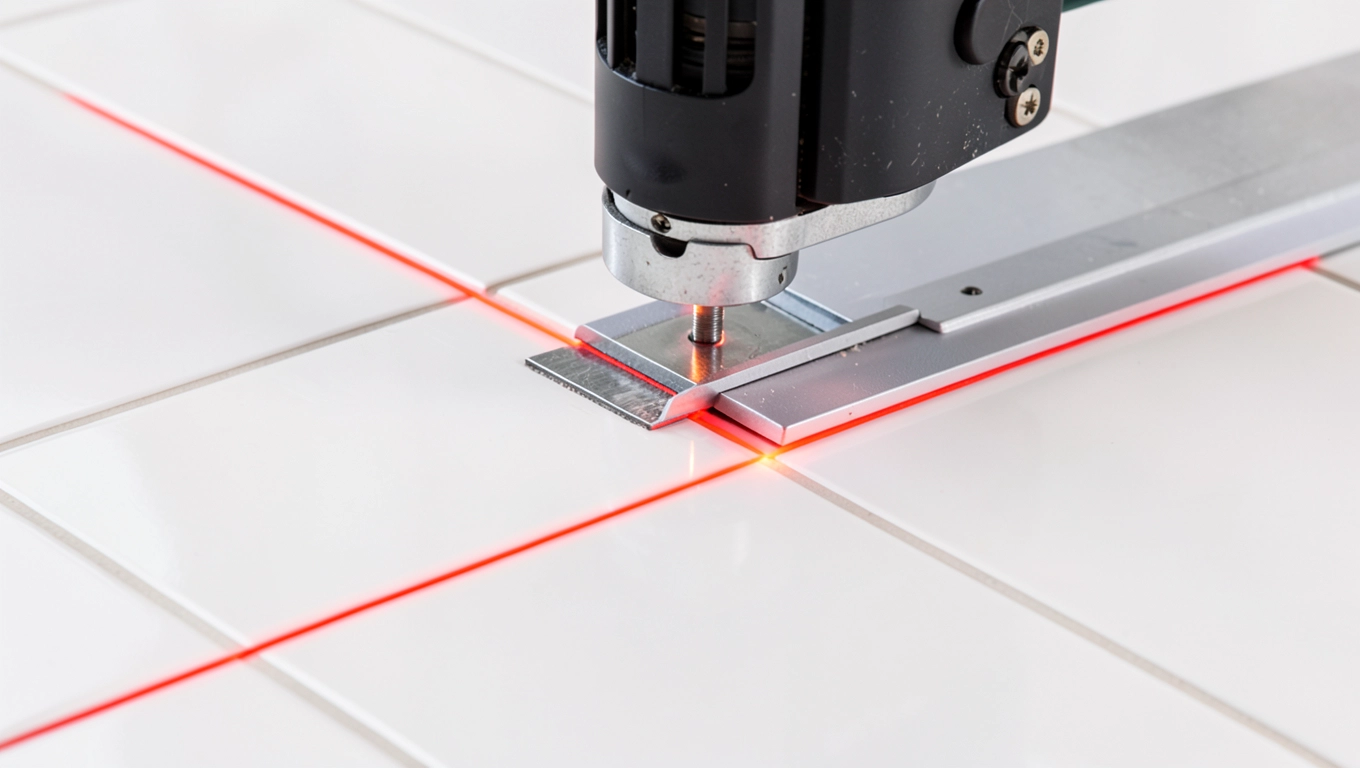
Na kawałku płytki 30×30 cm narysuj markerem linię wzdłuż krawędzi prowadnicy. To twoja baza odniesienia, względem której będziesz korygować strumień światła. Umieść płytkę pod tarczą, dosuń ją do ogranicznika i poprowadź markerem wyraźną kreskę od początku do końca prowadnicy. Tę samą operację powtórzysz dla lasera.
W module lasera znajdziesz dwie śruby regulacyjne oznaczone najczęściej literami H (góra-dół) i V (prawo-lewo). Każda z nich odpowiada za przesunięcie soczewki kolimacyjnej względem diody, a to fizycznie zmienia kąt wyjścia wiązki. Poluzuj lekko śrubę blokującą, mikro-korekty rób obrotami o ćwierć obrotu, po każdym ruchu sprawdzając, gdzie pada czerwona kropka względem markera.
Kiedy plamka pokrywa się z narysowaną linią na całej długości, dokręć śrubę blokującą momentem nie większym niż 0,4 N·m. Przekroczenie tej wartości skutkuje sprężynowaniem plastikowego korpusu, a w konsekwencji powrotem błędu kalibracji już po kilku cięciach. Dlatego do tej czynności używaj klucza dynamometrycznego z nasadką 2,5 mm albo precyzyjnego śrubokręta z podziałką.
Jak rozpoznać, że kalibracja się powiodła
Test końcowy wymaga trzech prób na tym samym kawałku glazury. Pierwsze cięcie powinno biec dokładnie wzdłuż linii lasera, drugie pod kątem 45°, trzecie w pozycji odwróconej (płytka drugą stroną). Jeśli za każdym razem tarcza trafia w promień z dokładnością ±0,5 mm, kalibracja jest prawidłowa. Rozbieżność powyżej milimetra na długości 60 cm sygnalizuje zużytą soczewkę lub mikropęknięcie diody.
Wymiana modułu lasera w przecinarce ręcznej - narzędzia i kolejność działań
Zanim zaczniesz demontaż, odłącz przecinarkę od sieci albo wyjmij akumulator, jeśli pracujesz na modelu bezprzewodowym. To nie przesada, lecz wymóg BHP zgodny z normą PN-EN 60745-1, która reguluje bezpieczeństwo elektronarzędzi przenośnych. Nawet przy wyłączonym urządzeniu kondensatory w układzie zasilania diody laserowej potrafią utrzymać ładunek przez kilka sekund.
Zbierz potrzebne narzędzia na czystej ściereczce. Potrzebujesz śrubokręta krzyżakowego PH2, klucza imbusowego 2,5 mm (rzadziej 3 mm), ściereczki z mikrofibry, markera permanentnego, nowego modułu lasera kompatybilnego z twoim modelem oraz świeżych baterii alkalicznych. Zapas ogniwa jest obowiązkowy, bo stary, rozładowany egzemplarz potrafi symulować usterkę modułu i zmarnować całą procedurę.
Zlokalizuj obudowę modułu. W większości modeli ręcznych przecinarek mieści się on po lewej stronie prowadnicy, osłonięty plastikową pokrywą przytrzymaną dwoma śrubami. Odkręć je, odłóż w metalowe pudełko (magnetyczna tacka jest tu zbawienna) i zdejmij pokrywę ruchem ku górze. W środku zobaczysz płytkę drukowaną z diodą, sprężynującym stykiem baterii oraz złączem typu JST.
Delikatnie odciągnij złącze, chwytając za plastikową obudowę, nigdy za przewody. Pośpiech w tej sekundzie kosztuje najczęściej urwany kabelek zasilający, którego wymiana wymaga już lutownicy. Po odłączeniu wyjmij stary moduł i porównaj go z nowym egzemplarzem, zwracając uwagę na biegunowość oznaczoną kolorami: czerwony to plus, czarny minus. Odwrotne podpięcie spali nową diodę w ułamku sekundy.
Zamontuj nowy moduł, podepnij złącze i sprawdź, czy słychać kliknięcie zatrzasku. Włóż baterie, włącz urządzenie i wykonaj wstępny test - plamka powinna pojawić się natychmiast po naciśnięciu przycisku. Jeśli tak się dzieje, zamknij pokrywę i przejdź do kalibracji opisanej w poprzednim rozdziale. Cała operacja, od momentu odkręcenia pierwszej śruby do uruchomienia, zajmuje około dziesięciu minut.
Oryginał czy zamiennik - co wybrać
Moduły oryginalne gwarantują pełną kompatybilność mechaniczną i elektryczną, a ich żywotność sięga 8-12 tysięcy godzin ciągłej pracy. Zamienniki bywają o połowę tańsze, ale często korzystają z diod o niższej klasie optycznej, co skutkuje szybszą degradacją mocy i koniecznością ponownej kalibracji po kilku miesiącach intensywnej eksploatacji.
| Parametr | Moduł oryginalny | Moduł zamiennik |
|---|---|---|
| Moc optyczna | 5 mW ±0,2 | 3-5 mW (rozrzut do 30%) |
| Długość fali | 650 nm ±5 nm | 645-660 nm |
| Żywotność diody | 10 000 h | 3 000-5 000 h |
| Gwarancja | 24 miesiące | 6 miesięcy / brak |
| Cena orientacyjna | 95-140 zł | 40-70 zł |
| Tolerancja kalibracji | ±0,1 mm/m | ±0,5 mm/m |
Wybór zamiennika ma sens przy sporadycznym użytkowaniu, na przykład weekendowej pracy hobbystycznej, gdzie przecinarka przejeżdża kilka metrów kwadratowych miesięcznie. Przy zawodowym glazurniku, który tnie dziennie kilkanaście metrów, inwestycja w oryginał zwraca się w ciągu kwartału w postaci mniejszej liczby reklamacji i braku przestojów.
Typowe problemy z laserem w przecinarce do glazury i ich rozwiązania
Laser świeci, ale plamka wędruje po powierzchni płytki niezależnie od ustawienia przecinarki. To klasyczny objaw poluzowanego mocowania, najczęściej śruby dociskowej soczewki kolimacyjnej. Drgania przenoszone z tarczy na obudowę modułu potrafią w ciągu kilku godzin pracy rozhartować nawet mocno dokręcone złącze, dlatego zaleca się stosowanie podkładek sprężystych zamiast klasycznych podkładek płaskich.
Brak jakiejkolwiek wiązki światła po wciśnięciu przycisku kieruje uwagę na trzy elementy: zużyte baterie, utlenione styki oraz przepalony bezpiecznik polimerowy PTC. W pierwszej kolejności wymień ogniwa na nowe, alkaliczne, markowe. Jeśli problem nie ustępuje, zdejmij pokrywę i wyczyść styki sprężynujące drobnoziarnistym papierem ściernym P600, a następnie przetrzyj je ściereczką nasączoną izopropanolem. Bezpiecznik PTC resetuje się samoistnie po ostygnięciu, zwykle po 30-60 sekundach od odcięcia zasilania.
Migotanie plamki w rytmie obrotów silnika świadczy o zakłóceniach elektromagnetycznych z komutatora szczotkowego. Prostym rozwiązaniem jest dodanie kondensatora filtrującego 100 nF równolegle do styków silnika, ale wymaga to już lutowania. Mniej inwazyjnie pomoże ekranowanie kabla zasilającego folią aluminiową owiniętą wokół przewodu i uziemioną do masy obudowy.
Wiązka jest widoczna, ale jej barwa przesunęła się z czerwonej ku pomarańczowej. Dioda laserowa w klasie 650 nm degraduje w pierwszej kolejności przez spadek mocy, a zmiana barwy wskazuje na przesunięcie długości fali ku wyższym wartościom, co fizycznie oznacza przegrzewanie złącza półprzewodnikowego. Taki moduł nadaje się do natychmiastowej wymiany, bo dalej będzie tylko gorzej.
Objaw
Laser w ogóle się nie włącza po naciśnięciu przycisku, mimo świeżych baterii
Najczęstsza przyczyna
Przepalony bezpiecznik PTC lub urwany przewód przy złączu JST
Konserwacja lasera w przecinarce do glazury - jak uniknąć ponownej awarii
Profilaktyka zaczyna się od transportu. Przecinarka ręczna bez futerału odpornego na wstrząsy jest narażona na mikrouszkodzenia modułu optycznego już po kilku przewozach w bagażniku samochodu. Skrzynka z pianką o gęstości 35 kg/m³ pochłania energię uderzenia, utrzymując przyspieszenia poniżej progu 5 g, powyżej którego soczewka kolimacyjna traci prawidłowe ustawienie.
Co trzy miesiące przetrzyj styki baterii ściereczką z mikrowłókna. Warstwa tlenku o grubości zaledwie 0,01 mm potrafi zwiększyć rezystancję obwodu o 20%, a to zmusza diodę do pracy przy niższym napięciu, skracając jej żywotność. Po każdym myciu podłogi w pomieszczeniu, w którym pracujesz, sprawdź, czy kurz nie osiadł na soczewce lasera. Drobiny pyłu kwarcowego działają jak rozpraszacze, rozszczepiając promień na kilka słabszych wiązek.
Po każdym transporcie, nawet krótkim, wykonaj kalibrację kontrolną. Pięć minut pracy wystarczy, by przywrócić pewność, że urządzenie nie zacznie ciąć krzywo w najmniej odpowiednim momencie. Wystarczy narysować markerem linię bazową, włączyć laser i porównać pozycję plamki. Prosta czynność, a eliminuje 80% reklamacji w pierwszym roku użytkowania.
Przechowuj przecinarkę w suchym pomieszczeniu o wilgotności poniżej 60%. Diody laserowe w obudowach bez uszczelnienia IP cierpią od kondensacji pary wodnej, która osadzając się na płytce drukowanej, wywołuje korozję ścieżek. W skrajnych przypadkach kończy się to zwarciem i utratą całego modułu, a wymiana płytki głównej bywa nieopłacalna.
Harmonogram przeglądów lasera
Przy codziennej eksploatacji zawodowej warto trzymać się prostego schematu: po każdych 40 godzinach pracy czyszczenie styków, po 200 godzinach wymiana baterii prewencyjna, po każdym transporcie kalibracja kontrolna. Taki rytm pozwala wykryć degradację diody na długo przed tym, zanim odbije się ona na jakości cięcia. Raz w roku, najlepiej po sezonie zimowym, wymień moduł lasera profilaktycznie, nawet jeśli ten stary wciąż świeci. Koszt nowego egzemplarza jest niższy niż jedna płytka gresu szlifowana na wymianę.
Dbając o laser w przecinarce do glazury zgodnie z opisanymi zasadami, utrzymujesz precyzję cięcia na poziomie ±0,3 mm przez cały okres eksploatacji urządzenia. To parametr, który realnie przekłada się na mniejsze straty materiału i szybszy montaż okładziny, a w konsekwencji na wyższy zarobek przy tej samej liczbie roboczogodzin.
Źródła: PN-EN 60745-1 (bezpieczeństwo elektronarzędzi przenośnych), PN-EN 60825-1 (bezpieczeństwo urządzeń laserowych), dane techniczne modułów laserowych klasy 3R, norma IEC 60825 dotycząca klasyfikacji mocy optycznej diod półprzewodnikowych.

