Płytki do noży tokarskich lutowane jak dobrać, by nie przepalić budżetu?
Wybór płytek do noży tokarskich do lutowania potrafi spędzać sen z powiek nawet doświadczonemu technologowi, bo stawką jest tu nie tylko gładkość powierzchni wałka, ale też koszt przestoju maszyny i żywotność samego noża. Różnica między trafnym a chybionym zakupem sięga nierzadko kilkuset złotych miesięcznie na jedno stanowisko, więc poniższy przewodnik celowo wychodzi poza suchą teorię. Znajdziesz w nim mechanizmy, które decydują o trwałości ostrza, konkretne oznaczenia normy ISO 1832 wraz z rozszyfrowaniem najpopularniejszych kodów, a także pułapki, w które wpadają nawet wprawieni operatorzy. Całość oparta jest na kartach katalogowych czołowych wytwórców węglików oraz na danych z normalizacji PN-EN, więc możesz traktować ją jak roboczą ściągawkę przy biurku w hali.
- Płytki wieloostrzowe i lutowane - różnice, które zmieniają jakość toczenia
- Oznaczenia ISO płytek lutowanych - jak rozszyfrować CNMG, DNMG i TNMG
- Jak dobrać płytkę lutowaną do materiału i typu obróbki
- Błędy przy lutowaniu i eksploatacji płytek tokarskich - czego unikać w 2026 roku
Płytki wieloostrzowe i lutowane - różnice, które zmieniają jakość toczenia
Sedno sprawy tkwi w sposobie mocowania. Płytki wieloostrzowe (mechaniczne) osadza się w oprawce śrubą, dźwignią lub dociskiem, a po stępieniu jednej krawędzi wystarczy ją obrócić lub wymienić na nową. Rozwiązanie eliminuje konieczność lutowania, skraca czas przezbrojenia do kilkunastu sekund i pozwala w pełni wykorzystać każdy z narożników płytki, co przy obróbce seryjnej drastycznie obniża koszt jednostkowy detalu.
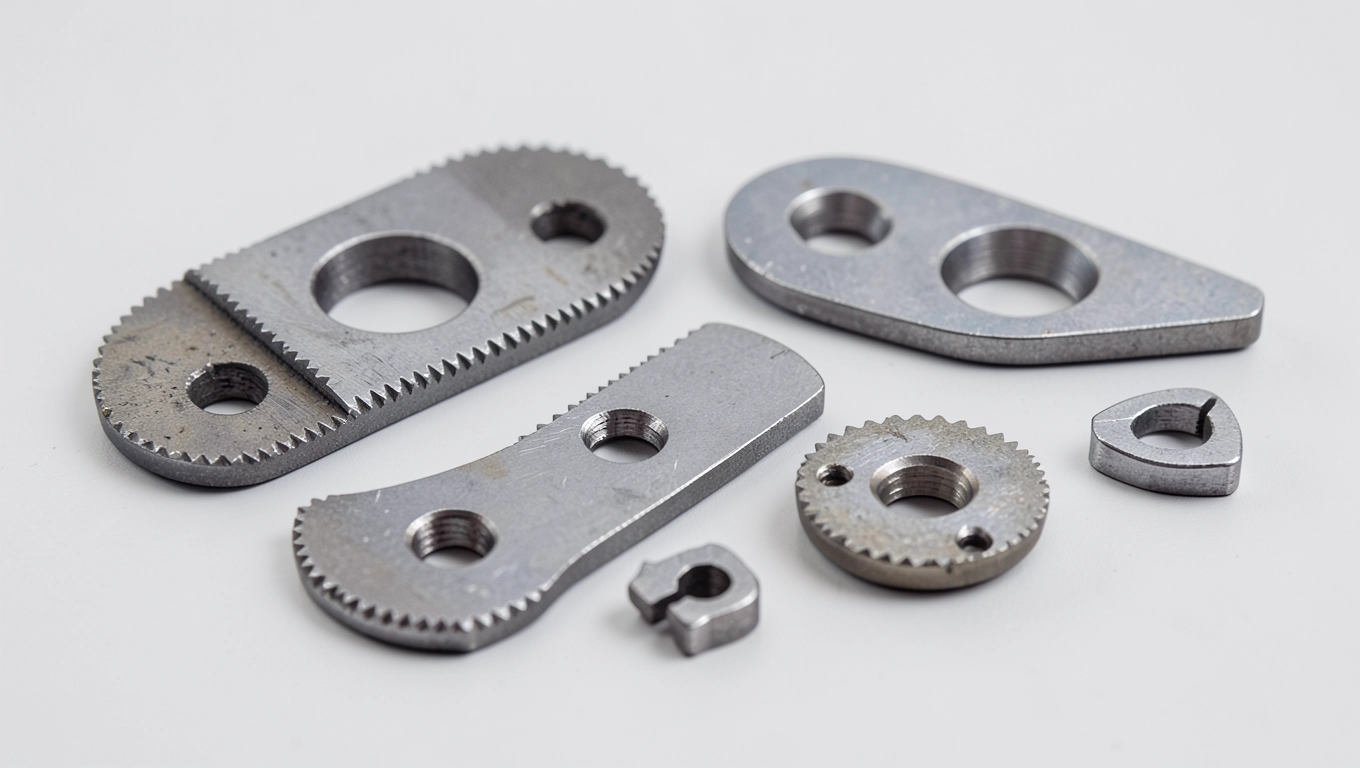
Płytki lutowane łączy się trwale z korpusem noża w procesie lutowania twardego, najczęściej spoiwem miedziano-cynkowym (CuZn) lub pallatowo-niklowym w temperaturze 850-950°C. Po obróbce cieplnej cały zespół stygnie razem, dzięki czemu uzyskuje się sztywniejsze połączenie niż w przypadku mocowania mechanicznego. Ta sztywność przekłada się na mniejsze drgania, wyższą stabilność wymiarową i gładszą powierzchnię gotowego elementu, szczególnie przy toczeniu wykańczającym stali nierdzewnej czy żeliwa szarego.
Ostrzenie płytek lutowanych odbywa się na szlifierkach z tarczą diamentową o ziarnistości D46-D76, przy chłodzeniu emulsją. Każda korekta geometrii pozwala odzyskać nominalny promień naroża, czego płytki wieloostrzowe oferować nie mogą, bo ich krawędź ma kształt zdefiniowany fabrycznie. Wielu zakładów używa więc hybrydy: noża lutowanego do zadań wykańczających, a oprawki mechanicznej do zgrubnych przejść, gdzie liczy się szybkość wymiany, nie perfekcja profilu.
Koszt zakupu płytki lutowanej waha się od 18 do 65 złotych za sztukę, a ceny płytek wieloostrzowych zaczynają się od 9 złotych, ale te ostatnie zużywają się po ośmiu-dwunastu przejściach. Przy obróbce stali 40H na tokarce CNC cykl życia narzędzia lutowanego waha się od 35 do 80 minut skrawania, co przy cenie roboczogodziny maszyny rzędu 45 zł zwraca się wielokrotnie. Przemysł motoryzacyjny, gdzie tolerancje mieszczą się w 0,02 mm, w ponad 70% operacji toczenia wykańczającego sięga właśnie po warianty lutowane.
| Kryterium | Płytki wieloostrzowe | Płytki lutowane |
|---|---|---|
| Sposób mocowania | śruba, dźwignia, docisk | trwałe lutowanie CuZn / Pd-Ni |
| Możliwość ostrzenia | brak (obrót/wymiana) | szlifierka diamentowa D46-D76 |
| Cena jednostkowa | 9-35 zł | 18-65 zł |
| Żywotność (stal 40H) | 8-12 przejść | 35-80 min skrawania |
| Zastosowanie | zgrubne, krótkie serie | wykańczające, wysoka precyzja |
| Czas wymiany | 10-20 s | 20-40 min (z lutowaniem) |
Ostrzeżenie: płytek wieloostrzowych nie ostrzy się, ponieważ ich profil jest prasowany pod ciśnieniem około 200 MPa i nawet minimalna korekta geometrii zaburza dopasowanie do gniazda oprawki. Próba regeneracji prowadzi do mikropęknięć widocznych dopiero w trakcie skrawania, a wtedy wymiana detalu i noża kosztuje znacznie więcej niż nowa płytka.
Oznaczenia ISO płytek lutowanych - jak rozszyfrować CNMG, DNMG i TNMG
Norma ISO 1832 (wdrożona w Polsce jako PN-EN ISO 1832) koduje jednocześnie kształt, kąt natarcia, tolerancję, typ rowka, wielkość i promień naroża. Przykładowy kod CNMG 120408 czyta się następująco: C oznacza kształt rombowy o kącie wierzchołka 80°, N to kąt natarcia 0°, M wskazuje tolerancję ±0,08 mm na grubość i ±0,13 mm na średnicę okręgu opisanego, G to typ rowka (otwór z rowkami na obu stronach), 12 to długość krawędzi tnącej w milimetrach (12,7 mm), 04 to grubość płytki 4,76 mm, a 08 to promień naroża 0,8 mm.
W praktyce zakładowej litera D (kształt diamentowy 55°) sprawdza się przy niższych posuwach, gdy zależy na cienkiej wiórce, natomiast T (trójkątny 60°) wybierają producenci detali z dużymi przejściami promieniowymi. Płytki CNMG 120408 to absolutny bestseller warsztatów obrabiających stal, bo uniwersalny kąt 80° łączy wytrzymałość z dobrym odprowadzaniem wiórów, a promień 0,8 mm stanowi złoty środek między wytrzymałością krawędzi a chropowatością powierzchni Ra 0,8-1,6 µm.
Gatunki węglików dzielą się na powłokowe i niepowłokowe. Powłoki CVD (chemiczne osadzanie z fazy gazowej) nakłada się w temperaturze 900-1050°C, tworząc warstwę TiC/Al₂O₃/TiN o grubości 4-12 µm, co podnosi twardość powierzchniową do 2200 HV i obniża adhezję wiórów. Powłoki PVD (fizyczne osadzanie z fazy gazowej) rosną w 450-600°C, mają 1-4 µm i są cenione za ostrzejszą krawędź, dlatego dominują w gatunkach do stali nierdzewnej oraz tytanu, gdzie gruba warstwa CVD mogłaby wykruszyć się pod wpływem cyklicznych obciążeń cieplnych.
| Kod | Kształt | Kąt wierzchołka | Typowe zastosowanie |
|---|---|---|---|
| CNMG 120408 | romb | 80° | ogólne toczenie stali, średnie posuwy |
| DNMG 150608 | diament | 55° | wykańczanie nierdzewnej, gładka wiórka |
| TNMG 160408 | trójkąt | 60° | zgrubne przejścia, duże naroża |
| VNMG 160404 | diament | 35° | toczenie wewnętrzne, niskie posuwy |
| WNMG 080408 | trójkąt sześciokątny | 80° | ciężkie zgrubne toczenie żeliwa |
Mini-glosariusz: widia - potoczna nazwa węglików spiekanych, od niemieckiego wie Diamant (twardy jak diament); węglik spiekany - kompozyt WC-Co wytwarzany metodą metalurgii proszkowej; PVD/CVD - technologie nanoszenia twardych powłok przeciwzużyciowych; ISO 1832 - międzynarodowa norma klasyfikująca płytki skrawające.
Jak dobrać płytkę lutowaną do materiału i typu obróbki
Kluczową zmienną jest skrawalność materiału, wyrażana najczęściej w kategorii ISO P (stal), M (stal nierdzewna), K (żeliwo), N (aluminium) oraz S (stopy żaroodporne). Płytka klasy P20-P30 o powłoce CVD świetnie radzi sobie ze zwykłymi stalami konstrukcyjnymi, ale w nierdzewnej austenitycznej (1.4301) potrzebna jest klasa M15-M25 z powłoką PVD AlTiN, bo chlorek chromu ługowany w wysokiej temperaturze przyspiesza dyfuzję kobaltu z węglika i prowadzi do kraterowatego zużycia. Wybór więc wynika z kinetyki reakcji chemicznej na granicy ostrza, nie z marketingu.
Równie istotny jest typ operacji. Zgrubne przejścia (ap 2-6 mm, f 0,25-0,5 mm/obr) wymagają płytek z fazą wzmacniającą krawędź oraz rowka typu M lub R, który odprowadza grubszy wiór. Wykańczanie (ap 0,2-0,8 mm, f 0,05-0,15 mm/obr) opiera się na geometriach z ostrymi krawędziami (rowek typu F lub MF) i małym promieniu naroża 0,2-0,4 mm, dzięki czemu chropowatość Ra spada poniżej 0,4 µm. Operacje przerywane, np. toczenie wałków wielowypustowych, potrzebują gatunków o podwyższonej zawartości tantalu (TaC 6-10%), bo tantal wiąże się z węglikiem kobaltu i utrudnia mikropęknięcia krawędzi.
Porównanie parametrów skrawania dla typowych gatunków ISO pokazuje, jak bardzo zmienia się reżim pracy. Stal C45 przy płytce CNMG 120408 P20 toleruje vc 180-220 m/min, stal nierdzewna 1.4301 przy DNMG 150608 M15 spada do vc 120-160 m/min, żeliwo szare GG25 z CNMG 120408 K10 obsługuje vc 140-200 m/min, a aluminium PA6 z VNMG 160404 N10 dochodzi do vc 600-900 m/min. Wartości znajdują się w kartach katalogowych producentów i pomijanie ich przy doborze oznacza w najlepszym razie przyspieszone zużycie, a w najgorszym złamanie krawędzi w pierwszych 30 sekundach.
| Materiał | Gatunek ISO | Geometria | Prędkość vc (m/min) | Posuw f (mm/obr) |
|---|---|---|---|---|
| Stal C45 | P20-P30 | CNMG 120408 | 180-220 | 0,20-0,40 |
| Stal nierdzewna 1.4301 | M15-M25 | DNMG 150608 | 120-160 | 0,15-0,30 |
| Żeliwo GG25 | K10-K20 | CNMG 120408 | 140-200 | 0,20-0,40 |
| Aluminium PA6 | N10-N20 | VNMG 160404 | 600-900 | 0,05-0,20 |
| Tytan Ti6Al4V | S20-S30 | DNMG 150408 | 40-70 | 0,10-0,20 |
Checklista kupującego - 7 kroków:
- Określ obrabiany materiał i przypisz go do kategorii ISO (P/M/K/N/S).
- Wybierz typ operacji: zgrubna, wykańczająca, przerywana.
- Dopasuj promień naroża (większy = wytrzymalszy, mniejszy = gładsza powierzchnia).
- Sprawdź zalecaną prędkość vc w katalogu producenta węglików.
- Zweryfikuj zgodność gniazda oprawki z płytką (wymiar s, r, d).
- Uwzględnij powłokę PVD/CVD pod kątem temperatury pracy.
- Przelicz koszt na minutę skrawania, nie na cenę samej płytki.
Wskazówka praktyczna: gdy toczenie odbywa się na maszynie starszej typu TUD 40, gdzie sztywność łoża jest ograniczona, promień naroża 0,8 mm w płytce CNMG zmniejsza ryzyko wibracji o około 25% względem promienia 0,4 mm. Mechanizm jest prosty: większy promień zwiększa powierzchnię styku z materiałem, rozprasza siłę skrawania i obniża składową promieniową, która odpowiada za drgania.
Błędy przy lutowaniu i eksploatacji płytek tokarskich - czego unikać w 2026 roku
Najczęstszą przyczyną przedwczesnego zużycia bywa przegrzanie płytki w trakcie lutowania. Jeśli palnik osiągnie temperaturę powyżej 950°C, węglik wolframu reaguje z żelazem z noża i tworzy kruchy faz η, który pęka pod obciążeniem. Doświadczeni lutowacze używają pasty lutowniczej o temperaturze topnienia 780-820°C, kontrolując temperaturę pirometrem kontaktowym, dzięki czemu czas styku płytki z płomieniem nie przekracza 12-18 sekund na stronę.
Kolejna pułapka to zbyt niskie napięcie mocowania w oprawce. Gdy moment dokręcenia śruby spada poniżej 3,5 Nm przy płytce CNMG 120408, krawędź osiada pod wpływem siły skrawania i traci stabilność termiczną. Efektem są mikroruchy powodujące zmęczeniowe wykruszenie, które rozpoznaje się po nierównym, łuszczącym się profilu zużycia. W praktyce kalibracja klucza dynamometrycznego raz na kwartał eliminuje większość takich przypadków.
Zaniedbywanym aspektem jest przechowywanie płytek w wilgotnym środowisku. Węglik spiekany wykazuje skłonność do korozji kobaltowej, a utleniona warstwa zaburza przewodność cieplną połączenia lutowanego. Płytki powinny trafiać do szafki z wilgotnością poniżej 50% i temperaturą 18-22°C, najlepiej w oryginalnych opakowaniach próżniowych lub pojemnikach z żelem krzemionkowym. Warsztaty, które wdrożyły tę zasadę, odnotowały spadek reklamacji o około 40% w pierwszym roku.
Warto też wymienić pięć najczęstszych błędów operatorów. Pierwszy to toczenie z niewłaściwym kątem natarcia, gdy wiór zaczyna spływać po stronie narzędzia zamiast odchodzić swobodnie. Drugi to ignorowanie kryteriów zużycia, czyli wymiana płytki dopiero po złamaniu, a nie gdy ścieranie naroża przekroczy 0,3 mm. Trzeci to stosowanie chłodziwa o stężeniu poniżej 6%, co przy aluminiowych detalach prowadzi do nalotu i mikrozapaleń. Czwarty to mieszanie płytek różnych producentów w tej samej oprawce bez weryfikacji tolerancji gniazda. Piąty to brak okresowego czyszczenia gniazda oprawki, w którym gromadzą się wióry i resztki chłodziwa, obniżając powtarzalność pozycjonowania płytki.
Kiedy wymienić płytkę
Ścieranie powierzchni przyłożenia VB > 0,3 mm, kraterowate zużycie KT > 0,1 mm lub wykruszenie krawędzi FL > 0,5 mm stanowią klasyczne sygnały końca cyklu. Dalsza praca prowadzi do przegrzania noża i wtórnego uszkodzenia detalu.
Kiedy zrezygnować z lutowania
Mniej niż 20 sztuk w partii, dostępność oprawki mechanicznej i brak wymagań Ra poniżej 0,8 µm przesądzają o wyborze płytek wieloostrzowych. Lutowanie zwraca się dopiero przy dłuższych seriach i tolerancjach wąskich jak 0,02 mm.
Ryzyko użycia płytki nieodpowiedniej do materiału wykracza poza szybsze zużywanie. W stanie Ti6Al4V przy gatunku P20 zamiast S20 temperatura w strefie skrawania przekracza 1100°C, co powoduje gwałtowne utlenianie węglika i przyklejanie się tytanu do ostrza. Ostrzeżenie: nie stosuj płytek z powłoką CVD do aluminium, bo warstwa Al₂O₃ reaguje z aluminium i tworzy cienką, twardą nawarstwienie, która rysuje powierzchnię detalu.
Podczas samej eksploatacji sprawdza się prosta reguła 5S: porządek, systematyzacja, czyszczenie, standaryzacja, dyscyplina. Warsztaty, które wprowadziły stanowiskowy pojemnik na zużyte płytki z oznaczeniem daty i materiału, ograniczyły błędy identyfikacyjne praktycznie do zera. Mechanizm jest prosty: recykling płytek lutowanych wymaga oddzielenia węglika od stali noża, a pomylony gatunek obniża wartość złomu nawet o 30%.
Planując zakupy w pierwszym kwartale 2026 roku, warto zarezerwować budżet w przedziale 2200-4800 złotych na komplet płytek dla jednego stanowiska CNC, uwzględniając zarówno gatunki P20, M15, jak i K10. Realne ceny katalogowe poszczególnych referencji różnią się w zależności od dystrybutora, jednak margines negocjacji przy odbiorze powyżej 200 sztuk zwykle sięga 8-12%. Przy takiej skali zakupu różnica między przypadkowym a świadomym doborem sięga kilku tysięcy złotych rocznie, nie licząc skrócenia przestojów i wzrostu powtarzalności wymiarowej detali.
Źródła danych: norma PN-EN ISO 1832:2017; katalogi gatunków węglików spiekanych dostępne u wiodących wytwórców narzędzi skrawających (strony producentów, sekcje katalogowe); wytyczne obróbki skrawaniem zawarte w przewodnikach technicznych Sandvik Coromant, Dormer Pramet oraz Walter Tools; dane eksploatacyjne udostępniane w publikacjach Instytutu Obróbki Skrawaniem w Krakowie. Artykuł zaktualizowano w pierwszym kwartale 2026 r.