Grubość spoiny pachwinowej normą ile mm w 2026?
Pięć milimetrów, siedem, a może dziesięć? Każdy student konstrukcji stalowych prędzej czy później staje przed ścianą zwaną spoiną pachwinową, próbując rozszyfrować, jaka grubość spoiny pachwinowej normą jest faktycznie wymagana. Pytanie brzmi prosto, ale odpowiedź kryje się w gąszczu norm, wzorów i praktyki warsztatowej, które potrafią przytłoczyć nawet doświadczonego technologa. W tym tekście dostajesz pełen pakiet: od matematycznego fundamentu, przez konkretne tabele, aż po checklistę odbioru, którą możesz wydrukować i powiesić nad stołem spawalniczym.
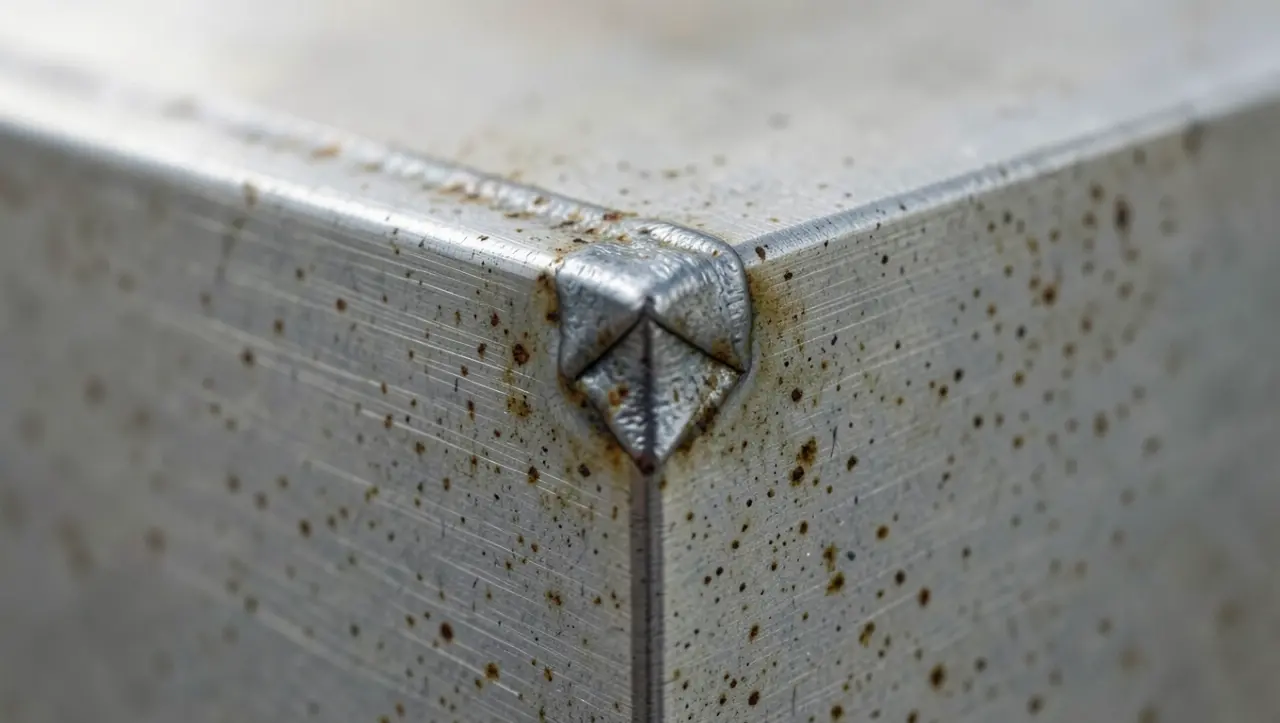
- Anatomia spoiny pachwinowej - co tak naprawdę łączysz
- Wymiarowanie spoiny pachwinowej - wzór na minimalną grubość
- Nośność spoiny pachwinowej - wzór i przykład obliczeniowy
- Najczęstsze błędy przy doborze grubości spoiny pachwinowej
- Checklist odbioru spoiny pachwinowej - 8 punktów dla spawacza i inspektora
- Mini-glosariusz spawalniczy
- Zapamiętaj pięć rzeczy
Anatomia spoiny pachwinowej - co tak naprawdę łączysz
Spoina pachwinowa to połączenie dwóch elementów ustawionych pod kątem od 60° do 120°, najczęściej spotykane w węzłach ram stalowych, słupach, belkach podsuwnicowych czy kratownicach. Jej przekrój w zamyśle jest trójkątny, choć rzeczywisty kształt zależy od techniki spawania i rodzaju rowka. Na rysunku technicznym oznacza się ją symbolem trójkąta, a obok podaje dwie kluczowe wartości: a - grubość spoiny (wysokość trójkąta w najszerszym miejscu) oraz l - jej długość.
Stosuje się ją wszędzie tam, gdzie elementy spotykają się prostopadle lub pod lekkim skosem. Belka dospawana do słupa, blacha węzłowa łącząca pręty kratownicy, pachwiny zbiorników prostopadłościennych - wszędzie tam pojawia się charakterystyczny narożnik z widocznym ściegiem. To właśnie dlatego spoina pachwinowa stanowi fundament większości połączeń w budowie maszyn i konstrukcjach stalowych.
Rodzaje spoin pachwinowych w jednym miejscu
Wybór konkretnego typu wynika z kierunku działania siły, dostępności i wymagań wytrzymałościowych. W praktyce inżynierskiej wyróżnia się kilka podstawowych wariantów, z których każdy ma swoją niszę zastosowań.
| Typ spoiny | Przekrój | Oznaczenie | Obciążenie | Typowe zastosowanie |
|---|---|---|---|---|
| Czołowa | Trójkąt zwrócony do blachy pionowej | △ | Ścinanie wzdłuż osi | Połączenia blach czołowo (np. blachy węzłowe) |
| Boczna | Trójkąt wzdłuż krawędzi | ▽ | Ścinanie równoległe | Pasowanie blach do kształtowników |
| Grzbietowa | Trójkąt odwrócony od blachy | ▽ (odwrócony) | Ścinanie prostopadłe | Żebra usztywniające |
| Kątowa | Spawana w narożniku | ∨ | Złożone (ścinanie + zginanie) | Zbiorniki, ramy prostokątne |
| Podłużna ciągła | Linia wzdłuż krawędzi | △ z linią | Ścinanie statyczne | Połączenia nośne ram |
| Przerywana | Odcinki co 100-300 mm | △ z przerwami | Obciążenia lekkie, dystansowe | Elementy drugorzędne, stężenia |
| Punktowa | Krótkie odcinki 30-50 mm | △·△· | Łączenie montażowe | Prace montażowe, tymczasowe |
| Otworowa | Spawana w otworze | ◯ | Przenoszenie ścinania | Wzmocnienie blach trapezowych |
| Szczelinowa | Wypełnia szczelinę | ⌷ | Przenoszenie sił skupionych | Węzły kratownic z rur |
Wymiarowanie spoiny pachwinowej - wzór na minimalną grubość
Najczęściej zadawane pytanie brzmi: jaka jest minimalna grubość spoiny pachwinowej dla danej blachy? Odpowiedź zaczyna się od prostej zależności a ≥ 0,3 · t, gdzie t oznacza grubość cieńszej z łączonych blach. Wzór ten, zapisany w PN-EN 1993-1-8 (Eurokod 3, Projektowanie konstrukcji stalowych, Część 1-8: Obliczanie połączeń), stanowi punkt wyjścia do dalszych obliczeń nośności.
Dlaczego akurat 0,3? Współczynnik ten wynika z założenia, że spoina powinna przenieść co najmniej 30% naprężeń występujących w blasze. Cieńsza spoina po prostu nie byłaby w stanie odprowadzić obciążenia do drugiego elementu bez ryzyka pęknięcia w strefie wpływu ciepła. Granica górna wymiarowania to z kolei a ≤ 0,7 · t cieńszej blachy, ponieważ grubsza spoina nie zwiększa już nośności - nadmiar materiału powoduje jedynie większe naprężenia resztkowe i odkształcenia.
| Grubość blachy t (mm) | Minimalna grubość spoiny a (mm) | Maksymalna grubość spoiny a (mm) |
|---|---|---|
| 4 | 2 (praktycznie ≥ 3) | 2,8 |
| 5 | 2 (praktycznie ≥ 3) | 3,5 |
| 6 | 3 | 4,2 |
| 8 | 3 | 5,6 |
| 10 | 4 | 7,0 |
| 12 | 5 | 8,4 |
| 15 | 5 | 10,5 |
| 20 | 6 | 14,0 |
| 25 | 8 | 17,5 |
| 30 | 10 | 21,0 |
| 40 | 12 | 28,0 |
Wartości z tabeli to dopiero początek. W rzeczywistym projekcie trzeba jeszcze uwzględnić klasę stali (S235 pozwala na wyższe spoiny niż S690 ze względu na granicę plastyczności), warunki pracy (dynamiczne vs statyczne) oraz wymagania dotyczące kontroli nieniszczącej. Każdy z tych czynników potrafi przesunąć minimalną grubość o jeden lub dwa milimetry.
Co oznaczają symbole a, l i k na rysunku
Na rysunku technicznym spoinę opisuje się w sposób ściśle określony przez normę PN-EN ISO 2553. Obok symbolu graficznego pojawia się ciąg znaków, na przykład: △5 100. Pierwsza wartość to grubość spoiny w milimetrach, druga to długość ściegu. Jeśli długość nie jest wpisana, domyślnie przyjmuje się, że spoina jest ciągła na całej krawędzi.
Dodatkowe oznaczenia pojawiają się przy spoinach przerywanych: cyfra przy symbolu przerwy wskazuje odstęp między odcinkami, np. △5 50 / 200 oznacza ściegi o długości 50 mm co 200 mm. Litera k na rysunku informuje o grubości spoiny gardzieli, czyli efektywnej wysokości w najcieńszym miejscu przekroju - to ta wartość wchodzi do wzorów wytrzymałościowych.
Nośność spoiny pachwinowej - wzór i przykład obliczeniowy
Samo wymiarowanie to nie wszystko. Inżynier musi jeszcze sprawdzić, czy spoina o danej grubości faktycznie przeniesie obciążenie. Podstawowy wzór na naprężenie obliczeniowe w spoinie pachwinowej ma postać:
σ = F / (0,7 · k · l)
Wartość 0,7 pojawia się tutaj nie przypadkiem - wynika z założenia, że gardziel spoiny (najcieńszy przekrój trójkąta) stanowi około 70% grubości nominalnej a. To właśnie w tym miejscu spoina jest najsłabsza i tam dochodzi do ścinania przy pełnym obciążeniu. Siła F to obciążenie działające na połączenie, k to grubość gardzieli, a l to obliczeniowa długość spoiny.
Nośność obliczeniową porównuje się z naprężeniem dopuszczalnym dla danej stali. Dla stali S235 naprężenie dopuszczalne na ścinanie wynosi około τ_dop = 160 MPa, dla S355 jest to τ_dop = 200 MPa. Wartości te są zdefiniowane w Eurokodzie 3 i zależą od współczynników bezpieczeństwa materiałowego oraz warunków eksploatacji.
Przykład liczbowy krok po kroku
Załóżmy połączenie blachy węzłowej o grubości t = 10 mm z dwuteownikiem HEB 200, obciążone siłą rozciągającą F = 80 kN. Spoina pachwinowa ma grubość a = 4 mm i długość l = 200 mm. Materiał to stal S235.
Krok pierwszy: obliczamy grubość gardzieli. Przyjmujemy k = 0,7 · a = 0,7 · 4 = 2,8 mm. Krok drugi: wyznaczamy naprężenie ścinające τ = F / (k · l) = 80 000 N / (2,8 mm · 200 mm) = 80 000 / 560 = 142,86 MPa. Krok trzeci: porównujemy z wartością dopuszczalną τ_dop = 160 MPa. Wynik 142,86
Co gdyby wynik przekroczył dopuszczalne naprężenie? Trzy ścieżki zaradcze: zwiększenie grubości spoiny a, wydłużenie ściegu l albo zastosowanie stali o wyższej granicy plastyczności. W praktyce najczęściej wydłuża się spoinę, ponieważ grubsza spoina powyżej a = 0,7 · t nie daje już proporcjonalnego wzrostu nośności.
| Grubość spoiny a (mm) | Grubość gardzieli k (mm) | Nośność na ścinanie dla S235 (kN/cm) |
|---|---|---|
| 3 | 2,1 | 3,36 |
| 4 | 2,8 | 4,48 |
| 5 | 3,5 | 5,60 |
| 6 | 4,2 | 6,72 |
| 7 | 4,9 | 7,84 |
| 8 | 5,6 | 8,96 |
| 10 | 7,0 | 11,20 |
Najczęstsze błędy przy doborze grubości spoiny pachwinowej
Student uczy się wzorów, ale praktyk widzi efekty ich stosowania - nie zawsze poprawne. W halach produkcyjnych i na budowach wciąż pojawiają się te same grzechy, które potrafią kosztować tygodnie przestoju albo, w skrajnych przypadkach, katastrofę budowlaną.
Błąd numer jeden: zbyt cienka spoina. Spawacz ustawia prąd niżej, bo łatwiej prowadzić ścieg, a kontroler to akceptuje, bo wizualnie wygląda dobrze. Tyle że naprężenia w gardzieli rosną powyżej dopuszczalnych i przy pierwszym dynamicznym szczycie połączenie pęka. Skutek: utrata nośności węzła, konieczność wzmocnienia, a w najgorszym razie wypadek.
Błąd numer dwa: zbyt gruba spoina. Paradoksalnie, przesada też szkodzi. Spoina o grubości większej niż 0,7 · t cieńszej blachy nie zwiększa nośności, za to generuje ogromne naprężenia termiczne podczas krzepnięcia. Blacha wypacza się, a w strefie wpływu ciepła mogą pojawić się mikropęknięcia. To klasyczny przypadek, gdy więcej oznacza gorzej.
Błąd numer trzy: brak przetopu. Spoina wygląda jak trójkąt, ale nie została wykonana z pełnym wtopieniem w materiał rodzimy. W efekcie nośność realna jest o 30-50% niższa niż obliczeniowa. Badania nieniszczące (VT, UT, RT) wykrywają ten defekt, ale tylko gdy się je zleci.
Błąd numer cztery: podtopienia i przyklejenia. Rowek przy grani spoiny wyżłobiony przez zbyt wysoki prąd to podtopienie; pozornie stopiony, ale niezlany z materiałem rodzimym odcinek to przyklejenie. Oba defekty zmniejszają efektywny przekrój gardzieli i koncentrują naprężenia.
Błąd numer pięć: zbyt krótka spoina przy obciążeniach dynamicznych. Nawet jeśli grubość jest prawidłowa, za krótki ścieg nie rozłoży obciążenia na wystarczającą powierzchnię. Pod cyklicznym zmęczeniem spoina pęka na końcach, gdzie koncentracja naprężeń jest najwyższa.
Kiedy NIE stosować spoiny pachwinowej
Przy obciążeniach czysto osiowych, rozciągających prostopadle do płaszczyzny spoiny, lepiej sprawdza się spoina czołowa z pełnym przetopem. Spoina pachwinowa jest projektowana głównie na ścinanie, więc siły normalne do jej przekroju traktowane są z dużym współczynnikiem redukcyjnym. W węzłach narażonych na zmęczenie (mosty, suwnice, konstrukcje offshore) stosuje się ją jako uzupełnienie, nie jako główny nośnik.
Kiedy spoina pachwinowa jest niezastąpiona
Połączenia montażowe na budowie, łączenie żeber z pasami belek, węzły kratownic z rur, blachy węzłowe w ramach portalowych. Wszędzie tam, gdzie elementy spotykają się pod kątem zbliżonym do 90°, spoina pachwinowa pozostaje najprostszym i najtańszym rozwiązaniem - pod warunkiem prawidłowego wymiarowania.
Checklist odbioru spoiny pachwinowej - 8 punktów dla spawacza i inspektora
- Oznaczenie na rysunku - zgodność symbolu, grubości i długości z dokumentacją
- Wizualna ocena VT - brak pęknięć, podtopień, przyklejeń, porów większych niż 2 mm
- Wymiar gardzieli - pomiar szablonem spawalniczym, min. 0,7 · a
- Długość obliczeniowa - uwzględnienie kraterów początkowych i końcowych (odjęcie 2 × a)
- Podtopienie - głębokość maks. 0,5 mm lub 0,05 · a, w zależności od klasy jakości
- Kształt lica - gładkie przejście do materiału rodzimego, bez ostrych wklęśnięć
- Brak defektów powierzchniowych - ślady po odpryskach, odbarwienia, ślady temperatury
- Protokół badań - w przypadku klasy wyższej niż D, wyniki UT lub RT zgodne z PN-EN ISO 17640
Mini-glosariusz spawalniczy
Gardziel - najcieńszy przekrój spoiny pachwinowej, decydujący o nośności obliczeniowej. Znajduje się w odległości 0,7 · a od lica.
Grań - powierzchnia spoiny od strony przeciwnej do lica, często niewidoczna bez sfrezowania lub prześwietlenia.
Wklęśnięcie - zagłębienie na licu spoiny poniżej poziomu materiału rodzimego, efekt zbyt niskiego prądu lub zbyt szybkiego prowadzenia.
Podtopienie - rowek wyżłobiony w materiale rodzimym przy grani spoiny, skutek zbyt wysokiego prądu lub niewłaściwego kąta elektrody.
Zapamiętaj pięć rzeczy
Pierwsza: grubość spoiny pachwinowej normą wyznacza wzór a ≥ 0,3 · t, ale górna granica to a ≤ 0,7 · t. Druga: w obliczeniach wytrzymałościowych zawsze operujesz grubością gardzieli k = 0,7 · a, nie nominalną a. Trzecia: dla stali S235 naprężenie dopuszczalne na ścinanie wynosi 160 MPa, dla S355 - 200 MPa. Czwarta: spoina pachwinowa pracuje na ścinanie, nie na rozciąganie prostopadłe do jej osi. Piąta: każde połączenie o klasie wyższej niż D wymaga badań nieniszczących (VT + UT lub RT).
Podziel się w komentarzu swoim przykładem obliczeniowym albo opisem konkretnego węzła, w którym dobierałeś grubość spoiny pachwinowej - najciekawsze przypadki warto omówić z innymi inżynierami.
Źródła danych i normy: PN-EN 1993-1-8 (Eurokod 3, Projektowanie konstrukcji stalowych, Część 1-8: Obliczanie połączeń), PN-EN ISO 2553 (Spawanie i procesy pokrewne - Oznaczenia na rysunkach), PN-EN ISO 17640 (Spawanie - Badania nieniszczące spoin), PN-EN 10025 (Wyroby ze stali konstrukcyjnych walcowane na gorąco). Strona referencyjna: pn-EN 1993 (eurokody.pl).
